铝板带箔深加工厂家
电话:18663514446
联系人:刘经理
河南省洛阳市伊川县白沙乡常岭村
| 咨询热线: | 186-6351-4446 |
铝板带箔深加工厂家
电话:18663514446
联系人:刘经理
河南省洛阳市伊川县白沙乡常岭村
4343复合铝板 包覆比例5%-15%按需定制,钎焊换热材料选型要点
4343复合铝板是热交换行业广泛使用的钎焊铝复合材料,主流结构分为单面包覆、三层对称4343/3003/4343两种,依靠热轧冶金复合工艺将低熔点4343铝硅合金包覆层与3003铝锰芯材结合在一起,无需额外添加焊料,适配真空钎焊、气氛炉钎焊等主流工艺,在汽车热管理、新能源液冷、制冷换热设备领域大量应用。包覆比例作为该材料*核心的定制参数,常规可选区间为5%-15%,可根据产品结构、钎焊工艺、密封要求按需调整,直接决定钎焊成型效果与板材力学性能平衡。
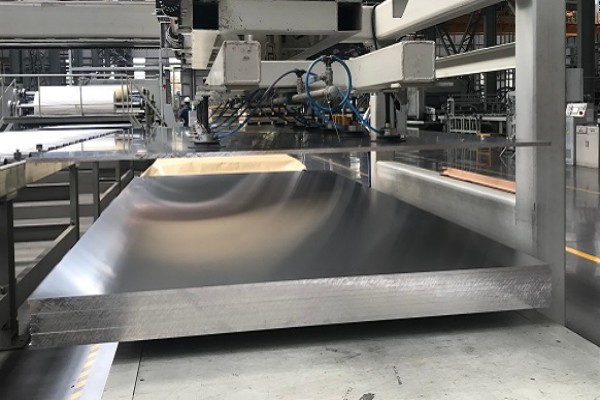
包覆比例,指单侧4343包覆层厚度占板材总厚度的百分比,也是选型时首要确认的技术指标。5%-15%这个区间是行业长期实践形成的合理范围,不同比例对应完全不同的使用场景。当包覆比例偏低,如5%-8%,表层钎料总量少,适合焊缝间隙小、结构紧凑、对基材强度要求高的部件。这类板材芯材占比更高,抗拉、抗下垂性能更优,冲压折弯过程不容易出现包覆层流失、熔蚀芯材的问题,多用于精密中冷器、小型蒸发器、薄型换热翅片基材。而包覆比例10%-15%属于高钎料配比,可提供充足熔融铝硅钎料,填充更大装配间隙,焊缝成型饱满,气密性更好,适合水冷板、冷凝器主板、机油冷却器等密封要求高、承压工况复杂的换热构件,是新能源电池热管理系统中比较常用的规格。
很多采购人员容易忽略包覆比例定制的意义,直接选用固定比例板材,极易出现钎焊缺陷。比例过低,钎料不足会造成虚焊、断缝、泄漏;比例过高,钎焊时熔料过多,容易冲蚀3003芯层,造成板材强度下降、局部熔穿,产品报废率上升。所以4343复合铝板支持5%-15%区间内精准定制,就是为了匹配不同厂家的钎焊温度、保温时长、装配间隙、冲压成型方案。双面三层结构板材还可以单独设置两侧包覆比例,支持对称或者非对称定制,适配单侧需要大量钎料、另一侧侧重防腐成型的特殊结构设计。
从生产工艺来看,合格的4343复合铝板采用高温热轧冶金复合,两种合金界面实现原子结合,而非简单粘接。即使包覆层厚度按5%-15%定制,复合界面依旧结合牢固,后续开平、分条、冲压、深冲加工不会起皮、分层、脱落。板材供货形态包含卷材与单张板材,厚度、宽度、长度均可配套定制,同时可配套零切、打孔、折弯等基础加工服务,试样小批量与量产订单都能够适配。芯材多选用3003或3003mod合金,兼顾导热性能、耐蚀性与成型性;表层4343铝硅合金熔点低,钎焊流动性稳定,焊缝致密,抗渗漏能力强,适合长期冷热循环工况。
在实际选型时,除包覆比例之外,还需要同步确认板材状态、总厚度、表面质量。O态延展性好,适合深冲复杂流道结构;H14半硬态刚性更好,适合平整度要求高的主板构件。汽车空调冷凝器、暖风芯体、工程机械冷却器,大多选用8%-10%包覆比例作为通用基准;储能动力电池水冷板、大功率电控冷却件,优先选用10%-15%;微型换热翅片、薄型换热基材,5%-8%低包覆比例性价比更高。
综上,4343复合铝板包覆比例5%-15%按需定制,是钎焊换热材料精细化选型的关键。合理设定包覆比例,可以平衡钎焊密封性、板材强度、成型稳定性三大指标,减少钎焊不良,提升换热部件使用寿命。在前期试样阶段,建议结合自身钎焊工艺、焊缝间隙提前确认包覆率,拿到匹配的材料参数,保障批量生产稳定性。